ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ほぼすべての金属加工工場を歩いていると、同じ会話が聞こえてきます。新しい部品形状が到着し、金型を再切断する必要があり、全員が待っている間、プレス機はアイドル状態にあります。レーザーブランキング技術はまさにその不満から生まれました。硬化したダイがシートに当たる代わりに、集束したレーザー ビームがソフトウェアに保存されたパスに従ってブランクの輪郭をトレースします。図面を変更し、プログラムを変更すると、数週間ではなく数分で次のブランクが現れます。コイルを使用して作業するメーカーにとって、このアイデアはより大きなものに成長しました。つまり、プロセスのどこにもプレスを使用せずに、コイルを解き、平らにし、切断し、積み重ねる完全なラインです。
レーザーブランキング技術とダイブランキング技術の違い
どちらの方法でも、平らな材料を成形されたブランクに加工します。しかし、物理的にはこれ以上の違いはなく、その違いがその後のあらゆる決定を左右します。
ブランキングダイは、1 つの輪郭に合わせて作られた精密な切削工具です。高速で再現性があり、一度実行すると部品あたりのコストが非常に低くなります。できないことは、考えを変えることです。新しいジオメトリはすべて、新しいツール、新しいトライアウト時間、新しいラウンドのプレス調整を意味します。安定した設計で長時間実行されるプログラムでは、このトレードは依然として理にかなっています。
レーザーブランキングはその逆の動作をします。構築するツールはなく、ロードするのは切断プログラムだけです。エンジニアは同じシフト内でアルミニウム パネルと高張力鋼製ブラケットを切り替えることができ、プロトタイプは生産部品と同じ装置で実行できます。トレードオフも異なります。スループットはストローク レートではなく切断長に依存し、材料の厚さは詳細ではなく実際の制約になります。
- ツーリングのコストは、部品ごとのダイから部品ごとのプログラムに移行します。
- 切り替えは数週間ではなく分単位で測定されます。
- エッジの品質は、ダイのクリアランスではなく、フォーカス、ガス、速度に依存します。
- 非常に大量の生産には、依然として適切に構築されたダイが有利です。
コイル給電レーザーブランキングラインの内部
現在生産されているレーザーブランキングのほとんどは、手動で供給される平らなシートではありません。それはコイルから始まり、レーザー周囲の機器がほとんどの仕事を行います。
コイルの取り扱い、レベリング、送り
スチールまたはアルミニウムのコイルはしっかりと巻かれた状態で到着し、回転による応力が閉じ込められています。その材料をレーザーに直接供給するのは間違いです。したがって、コイル供給レーザーブランキングラインはデコイラーから始まり、ストリップを精密レベラーに通してから切断ステーションに渡します。レベラーは表面を平らにするだけではありません。内部応力が解放されるので、切断後もストリップは平らな状態を保ちます。ビームが通過した後に形状が崩れたブランクは後で修正できないため、これは重要です。
カッティングヘッド、ネスティング、材料歩留まり
レーザーヘッドはストリップの上を移動し、その間に材料は切断ゾーン内をインデックスまたは連続的に移動します。ビームはダイの輪郭ではなくプログラムに従うため、ブランクを互いにしっかりと入れ子にすることができます。そこから多額の節約が生まれます。従来のフラットベッド レーザー ブランキングは通常、長方形のブランクから開始され、ブランクが切断される前に各側面に約 2.4 インチのスクラップが残ることがあります。コイル供給ネスティングにより、その無駄の多くが取り除かれ、同じコイルでより完成度の高い部品を生産できるようになります。
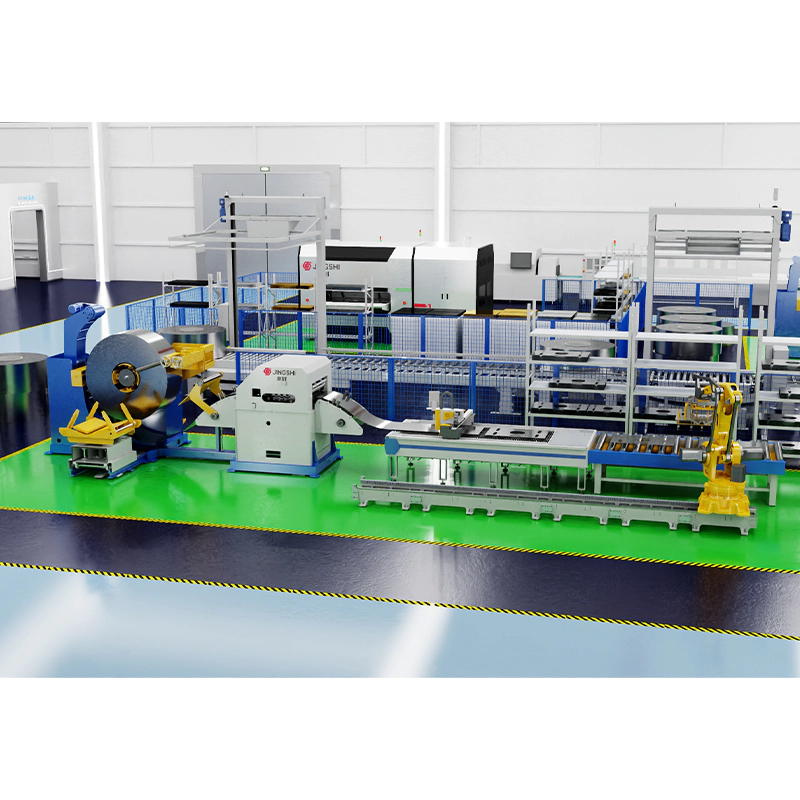 コイル給電によるデコイリング レベリング レーザー ブランキング ライン 統合されたコイル供給システムは、デココイル、精密レベリング、サーボ供給、レーザー切断、自動スタッキングを組み合わせて、入れ子になったコイル計画を完成したブランクに変換します。 製品を見る→
スタッキングとパーツの取り扱い
切断後、ブランクは分離されて積み重ねられ、多くの場合、ブランクをラインから持ち上げるロボットまたはガントリーが使用されます。スケルトンスクラップは巻かれるか切り刻まれ、リサイクルのために送られます。ラインのこの端がスムーズに動くほど、レーザーの速度が実際に出力に反映されます。
レベリングの品質がブランクの精度を決定する理由
この種の機器を指定する人にアドバイスを 1 つ提供できるとしたら、これは次のとおりです。レーザーに費やすのと同じくらいレベリングに時間を費やしてください。波状のストリップにより、ノズルと材料の間の距離が刻一刻と変化し、カッティングヘッドは必要な安定した焦点スタンドオフを得ることができません。その結果、切り口の幅が不均一になり、下側にドロスが生じ、コイルの端から端までのエッジが変化します。
残留応力はより地味な問題です。切断前にそれを取り除かないと、輪郭が完成した瞬間にそれ自体が再分布し、テーブル上で完全に平らに測定されたブランクが持ち上げられるとすぐに丸まってしまいます。その後、下流の成形または溶接が、上流で発生したエラーと闘います。正確に制御されたロール貫通力を備えた油圧レベリングマシンがこの段階を適切に処理し、その違いは仕様書ではなく完成したブランクの平坦度に現れます。
 JingShi 50 シリーズ 4 コラム油圧精密レベリングマシン 油圧式精密レベラーは、中程度の厚さのシートから内部応力と反りを除去し、レーザー切断または下流成形の前により平らなブランクをサポートします。 製品を見る→
材質と厚さ: ビームが適切に処理できるもの
レーザーブランキングは、軟鋼、高張力低合金鋼、ステンレス、アルミニウムで快適に行えます。厚みは期待値の調整が必要な部分です。薄いゲージと中程度のゲージは迅速かつきれいに切断しますが、プレートが重いとプロセスが遅くなり、経済性が機械的方法に逆戻りします。以下の表は、3 つの一般的なアプローチを比較するための大まかなガイドです。
| アスペクト | ダイブランキング | フラットベッドレーザーブランキング | コイル給電レーザーブランキング |
|---|---|---|---|
| 部品ごとのツーリング | 専用金型 | なし | なし |
| 形状変化 | 新しい金型とトライアウト | 新しいプログラム | 新しいプログラム |
| 原料収量 | ネストされたダイレイアウトに適しています | 下部の長方形のブランク | 高くてしっかりとしたネスト |
| エッジの状態 | せん断エッジ | きれいなレーザーエッジ | きれいなレーザーエッジ |
| スループット | 非常に高い | 中等度 | 細いゲージから中程度のゲージに高い |
| ベストフィット | 長く安定したプログラム | 少量のフラットシート | フレキシブルコイルの製造 |
レーザーブランキング技術が実際の生産に適合する場所
実際には、ツールの予算が許すよりも早く形状が変化する場合には、この技術が活躍します。自動車サプライヤーは、これをボディパネル、構造ブラケット、遮熱板に使用しており、単一のプラットフォームで複数のブランクバリエーションを共有できます。これはよく見られるパターンです。 自動車・二輪車部品の製造 。電気家具メーカー、エレベーター部品メーカー、家電メーカーは、多くの部品番号、適度な量、工具のリードタイムに対する忍耐力の少なさなど、同じプレッシャーに直面しています。
重工業には独自のバージョンの質問があります。プレートの厚さと平坦度の公差が両方とも上昇する場合、通常は、レーザーを快適な範囲を超えて押し出すよりも、切断ステーションの前で厚板レベリングマシンを稼働させる方が賢明な投資です。
ブランキングを超えて: ラインの残りの部分
工場に必要な設備がブランキング ラインだけであることはほとんどありません。多くのメーカーは、これを長方形のせん断部品用の長さ調整ラインと組み合わせたり、切断に続いて成形する場合のアンコイリング、レベリング、パンチング ラインを組み合わせたりしています。これらの構成は、購入を決定する前に理解しておく価値があります。詳細については、 コイル給電レーザーのブランキングとラインの組み立て方 .
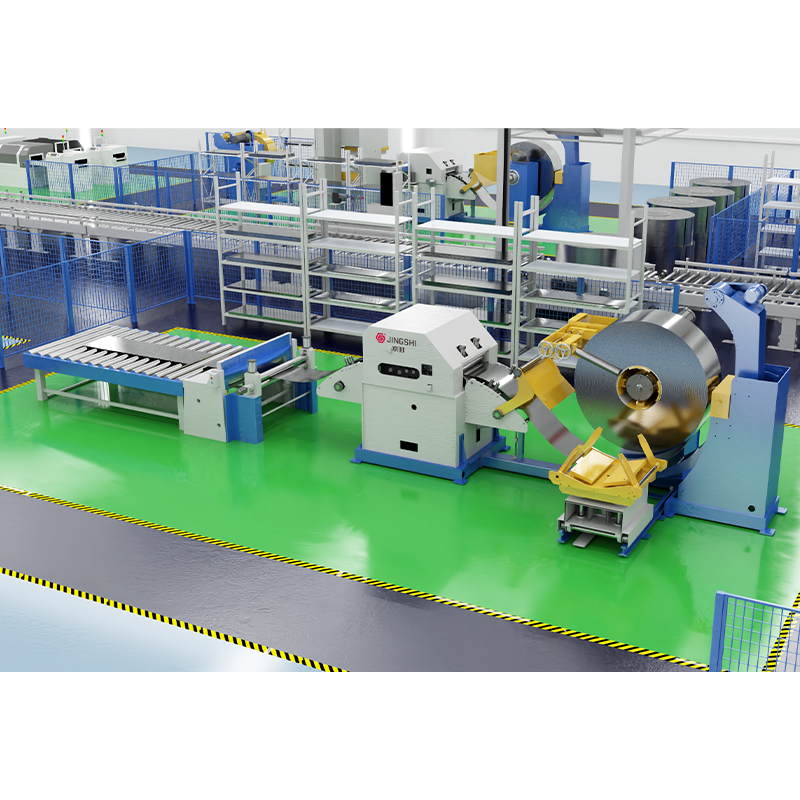 高精度アンコイラー ストレイテナー フィーダー カットライン 自動 CTL ラインは、巻き戻し、精密レベリング、サーボ送り、高速せん断を組み合わせて、正確な長さに切断されたアルミニウムおよびステンレス鋼の生産を実現します。 製品を見る→
コミットする前に尋ねるべき質問
- 私の製品は実際にどの程度の平面度を必要としますか?レベリング仕様は、機械のパンフレットではなく、部品に従う必要があります。
- 今後 5 年間で現実的に実行する最も厚いマテリアルは何ですか?
- 部品番号は年間に何回変更されますか?柔軟性が利益をもたらすかどうかは、量よりもその数字によって決まります。
- ラインは追加の処理をせずにコイルの幅、重量、内径に対応できますか?
- ラインの最後にあるスクラップや完成したブランクはどうなるでしょうか?
- 出荷前に機器はどのようにテストされますか? 私の材料を使用して、または標準サンプルを使用して?
最後の点は強調する価値があります。平面度と切断品質は、実際に材料を走らせて判断するのが最も簡単です。工場出荷前にすべてのマシンの平面の平坦度、荷重挙動、騒音をテストすることは、私たちが交渉の余地のない習慣であると考えています。デモ在庫でのみ良好なパフォーマンスを発揮するラインは実際には証明されていないからです。
レーザーブランキング技術は、工場内のすべてのプレス機や金型に代わるものではありません。これは、形状が変化し続け、工具の予算が限られている場合に、ブランクを迅速に作成する方法という特定の問題に対する別の答えです。レベリングステージが適切に設計され、実際の材料を中心にラインが構成されると、より平らなブランク、より少ないスクラップ、そして金型を待つ必要のない生産スケジュールなど、重要な場所に結果が現れます。