ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
レーザー ブランキング ラインは、見積書上では単純に見えますが、実行するたびに興味が増していく投資の 1 つです。手作業でシートを積み上げ、プレス機に装填し、輪郭が変わるたびに金型の代金を支払う代わりに、このラインは材料をコイルからまっすぐ引き出して平らにし、完成したブランクをレーザーで切断します。再研磨は必要ありません。混合バッチと頻繁なモデル変更を伴うプラントの場合、その違いは生産の最初の 1 か月間で現れます。
私たちはレベリング装置やコイル加工装置を設計、構築しているため、実際にラインの中に何が入っているのか、ブランクの品質はどこから来るのか、この機械を購入するのが間違っているのはいつなのかなど、同じような実践的な質問が何度も届きます。以下では、プロジェクト ミーティングでよく聞かれる順序でこれらの質問について説明します。
レーザーブランキングラインとは何ですか?
レーザーブランキングラインは、プレス金型の代わりにレーザーを使用してストリップ材料を完成した平らなブランクに加工するコイル供給生産システムです。コイルはほどかれ、水平に保たれ、連続ストリップとして切断ステーションに供給され、そこで 1 つ以上のレーザー ヘッドが部品の輪郭をトレースします。スクラップスケルトンは分離、切断されて搬送され、完成したブランクは出口で自動的に積み重ねられます。
このコンセプトの核心は、金型がプログラムになったということです。ある部品から別の部品に変更するということは、プレスからダイセットを引き出すのではなく、新しいネストファイルをロードすることを意味します。この 1 つの違いによって、プラントが小規模および中規模のバッチをスケジュールする方法が変わります。
切断ステーションには機械プレスのような大量の機械が必要ないため、レーザー ブランキング ラインは通常地上に設置されます。プレスピットや特別な基礎工事がないため、ラインは標準的な物流ビル内に設置でき、後で再配置する場合もはるかに少ない労力で済みます。
一般的な材料には、軟鋼、高張力鋼、高度な高張力鋼、およびさまざまな厚さのアルミニウムが含まれます。このプロセスは、自動車の構造部品や車体部品、家電パネル、エレベーターのコンポーネント、電気エンクロージャ、および 1 分あたりの生のストロークよりも輪郭の柔軟性が重要となるその他の平らな部品に適しています。プロセスを段階的に詳しく見ていきたい場合は、私たちのチームが背景記事を書きました。 コイル給電レーザーブランキング 利点とその背後にあるセットアップの決定について説明します。
ライン内で段階ごとに
すべてのレーザー ブランキング ラインはステーションのチェーンであり、それぞれがその背後にあるステーションの精度を左右する可能性があります。一般的な構成は次の順序で実行されます。
- コイル カー、マンドレル、および油圧拡張機能を備えたアンコイラーで、張力を制御しながら材料を払い出します。
- 表面に跡を残さずにストリップをラインに誘導するピーラーとスレッダー。
- 精密レベラー。ロール曲げを交互に繰り返しながらストリップを加工し、コイルセット、クロスボウ、内部応力を除去します。
- ループまたはアキュムレータ。連続ペイオフ速度を切断の開始/停止リズムから切り離します。
- サーボ送りと測定ロールにより、プログラムされたカットラインの数ミリ以内にストリップを配置します。
- ヒューム排出装置、保護ガラス、およびその下にスラグまたはスクラップのコンベアを備えたレーザー切断ステーション。
- スクラップチョッパーと出口でのスタッキングまたはロボットによる部品除去。
これらのステーションのうち、レベラーとフィードという 2 つのステーションは、通常の仕様表よりも注目に値します。レーザーは見たものを切断するため、切断ヘッドに到達する波、ねじれ、応力パターンは下流での寸法変化となります。
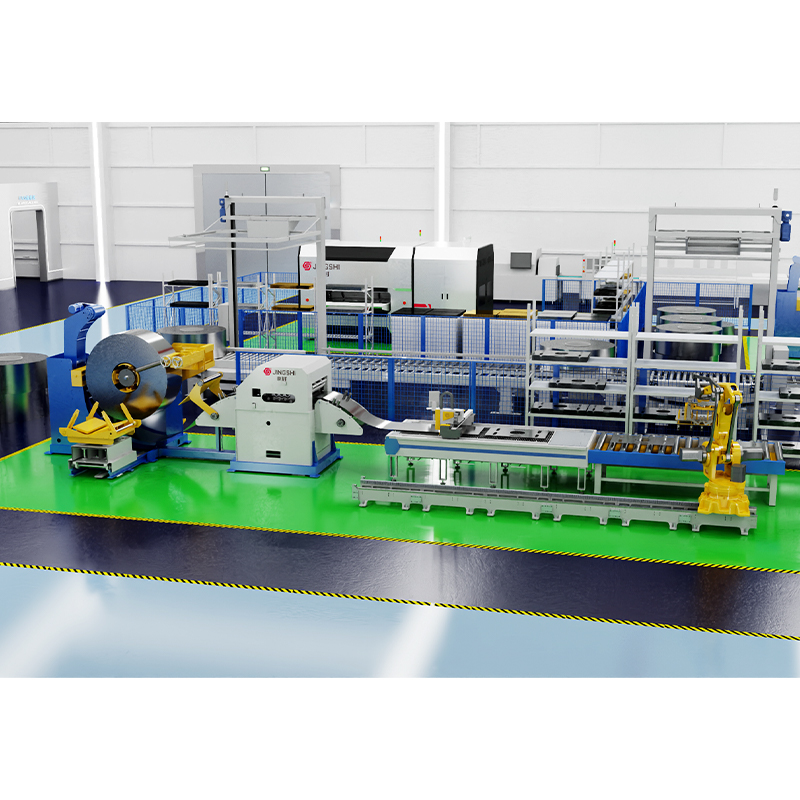 デコイリング レベリング レーザー ブランキング ライン JingShi の統合されたデコイル、レベリング、レーザー ブランキング ラインにより、金型が不要になります。インテリジェントなネスティングにより、マテリアルの使用率が 8 ~ 15% 向上します。 製品を見る→
当社のデコイラー、レベリング、およびレーザーブランキングラインはそのアーキテクチャに従っており、デコイラー、精密レベラー、サーボフィード、およびレーザー切断ステーションを 1 つの制御プラットフォームに統合しているため、速度、張力、および切断パラメーターが互いに競合するのではなく、調整された状態を維持します。
なぜ平坦化とストレス軽減が優先されるのか
到着時にコイルが平らになることはありません。巻き付けによるコイルセット、スリットによるクロスボウ、ローリングによる固定された応力パターンを保持します。これらの欠陥がレーザーに到達すると、焦点距離のドリフト、切り溝の品質の変化、輪郭が解放されるとベッド上では許容範囲内に見えた部品がねじれたり湾曲したりするという 3 つの問題が同時に発生します。
そのため、精度の平準化は、別個の操作として上流ではなく、ラインの内部に属します。材料の降伏点を超えて交互に曲げると、応力が厚さ方向に均等に再分散されるため、その後のブランクカットはレベラー出口で測定したのと同じくらい平らな状態を保ちます。
私たちは油圧レベリングからコイル加工を始めましたが、その背景がブランキングラインの指定方法を形作りました。当社の油圧精密レベリングマシンは、40 シリーズの頑丈なフレームと 50 シリーズの 4 コラム インテリジェント プラットフォームから、厚板用の 60 シリーズ構成、超精密作業用の 80 シリーズ設計まで動作します。制御されたペネトレーション、素早いロール交換、厳密な平行度を意味する同じロールカセット規律が、コイルラインのレベリングセクションにも引き継がれます。
レーザーブランキング、ダイブランキング、および長さのカットの比較
ほとんどのプロジェクトでは、専用の金型を備えたプレス ライン、レーザー ブランキング ライン、長方形のシートを製造する長さ調整ラインの少なくとも 3 つのルートを比較します。トレードオフは次のようになります。
| 考察 | ダイブランキング | レーザーブランキングライン | 長さに合わせてカットしたライン |
|---|---|---|---|
| ツーリング | 部品ごとに 1 つのダイ | なし、プログラムのみ | ブレードセットアップのみ |
| 切り替え | 金型交換、多くの場合数時間 | 議事録、新しいネストファイル | 分 |
| 輪郭の自由度 | ダイによって制限される | ほぼすべての輪郭 | ストレートカット |
| 材料の利用 | 固定スクラップ許容量 | ネストすることで改善 | 長方形の場合は高い |
| 出力 | ロングランで最高 | 混合バッチに強い | フラットシートの場合は高い |
| インフラストラクチャー | プレスピットと重い基礎 | 地上設置 | 地上設置 |
このパターンは当てはまります。1 つの形状を非常に長時間製造する場合は金型が勝ち、形状が変化してスクラップを最小限に抑える必要がある場合はレーザー ブランキング ラインが勝ち、部品が長方形で体積が大きい場合は長さに合わせてカット ラインが勝ちます。
別の回線構成の方が適合する場合
すべての工場にループ内にレーザーが必要なわけではありませんし、長方形を切断する工場にレーザーを販売するのは不適切なエンジニアリングになります。部品がほぼ長方形の場合、高精度のデコイラー、ストレートナー、フィーダー ラインにより、コイルからシートへの出力が高速で行われ、投資が少なく、メンテナンスも簡単になります。
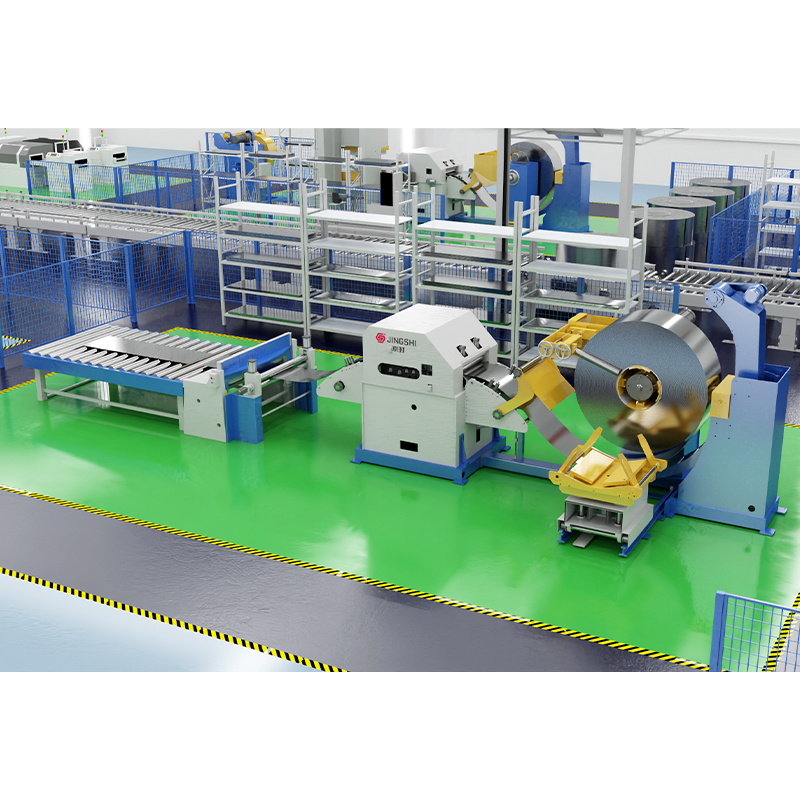 高精度アンコイラーストレートナーフィーダー&CTLライン 長さラインに合わせてカットされた自動アンコイラー レトレイテナー フィーダーで効率を高めます。 Siemens PLC サーボ送り機能を備え、±0.5mm の精度を実現します。無料見積もりを入手してください。 製品を見る→
次のプロセスがフラットブランクではなくスタンピングである場合、プレス機に直接接続された 3-in-1 アンコイラー、ストレートナー、サーボフィーダーが中間スタックを完全に取り除きます。正しい答えは常に、部品の形状、バッチ パターン、および平坦性を保証する必要がある場所によって異なります。
実用的な選択チェックリスト
見積もりを比較するときは、次の項目を書面で要求してください。これらの項目は見出しの切断速度よりもはるかに実際の能力を決定するためです。
- アンコイラーが運ぶことができるコイルの幅、内径と外径、および最大コイル重量。
- 計算で使用される降伏強度の仮定を含む、厚さの範囲と材料グレード。
- レベリング後に必要な平坦度。I 単位またはミリメートル/メートルで表されます。
- 単一の研磨されたテストピースではなく、シフト全体にわたる切削公差と再現性。
- レーザー出力、切断ヘッドの構成、および受け入れ時に実際に切断された材料。
- ネスティングソフトウェア、共通ライン切断、およびスクラップの分離と除去方法。
- 加速と減速を含むライン速度に加え、部品ごとの現実的なサイクル タイムも表示されます。
- 積み方、ブランク重量、部品が次工程にどのように届くのか。
- スペアパーツリスト、ロール再調整間隔、およびリモートサポート機能。
ライン周りのコイルとブランクの取り扱い
ブランキング ラインは、その周囲の材料の流れと同じように機能するだけです。コイルのローディング、スケルトンの取り外し、積み重ねられたブランクの移動は、静かに労力を費やし、レイアウト計画中に無視されると損害を引き起こす作業です。
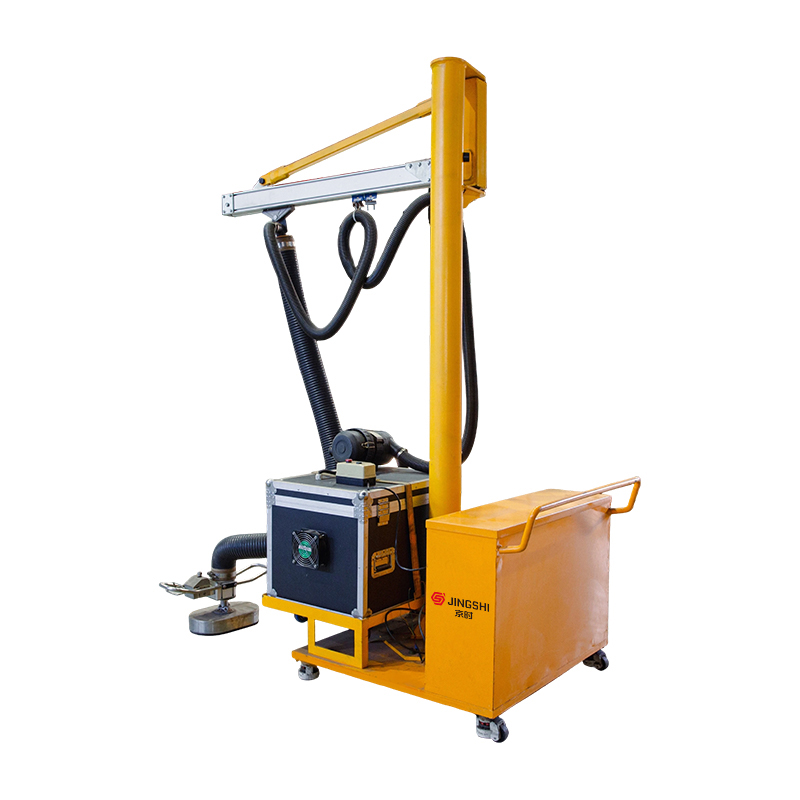 移動式吸盤リフティングマシン 複数のワークステーション間で重い荷物を移動する場合、毎回マシンのセットアップ全体を移動する必要はありません。 JINGSHI モバイルサクションカップリフティングマシンは、... 製品を見る→
たとえば、移動式吸盤昇降機を使用すると、オペレーター 1 人が表面に触れずにシートやブランクを移動できるため、目に見える部分が保護され、エッジによる怪我のリスクが軽減されます。バキュームリフター、ジブクレーン、折りたたみアームクレーン、電動マニピュレーターはすべて、ラインの切断中に材料を動かし続けるという同じ補助的な役割を果たします。
フラットネスを理解するパートナーと協力する
Suzhou JingShi Intelligent Equipment Co., Ltd.は 2016 年に設立され、油圧式精密レベリングマシンとインテリジェントコイル加工ライン、およびその周辺で使用されるハンドリング機器を構築しています。私たちのチームは機械設計、油圧工学、自動化制御を組み合わせています。これはまさにブランキング ラインに求められる組み合わせです。
すべての機械は、出荷前に当社の 2,557.97 平方メートルの施設で組み立ておよびテストされ、平面度の精度、負荷時の性能、騒音がチェックされます。当社の装置は、自動車部品、精密板金、エレベーター部品、農業機械、鋸刃、精密スタンピング、異形材製造、および電気応用など、平坦でストレスのないブランクが下流のすべての出発点となる業界にサービスを提供しています。当社の全製品を確認できます 精密レベリングおよびコイル加工装置 いつでも。
レーザーブランキングラインは、切断速度だけを目的として購入する機械ではありません。それは、バッチの柔軟性、材料の歩留まり、床面積、および今後 10 年間にプラントの金型のメンテナンスをどの程度行うかについての決定です。
その決定を評価する場合は、材料グレード、厚さの範囲、および空白の部品の図面を 1 つまたは 2 つ送ってください。どこでレベリングを指定する必要があるか、どこでレーザーがその場所を確保するか、そしてどこでより単純な線の方が仕事がうまくいくかについて説明します。