ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
コイル加工フロアに足を踏み入れると、コイルが降ろされた後に何が起こるかによって、作業について多くのことがわかります。マルチカットのブランキングラインは、工場全体のリズムを静かに変える資産の 1 つです。 1 つのストリップをハサミに供給する代わりに、ラインはマスター コイルを取得し、それをいくつかの狭いストリップに切り分け、それらのストリップを平らにし、適切な長さに切断し、完成したブランクを 1 回の連続パスで積み重ねることがよくあります。コイルをトン単位で購入し、部品をピース単位で出荷する製造業者にとって、その違いは学術的なものではなく実際的なものです。
機器のオプションを比較している場合、または次の拡張にマルチカット ラインが属するかどうかを決定しようとしている場合、有益な質問は速度に関するものだけではありません。それらは、幅の範囲、平坦度、切り替え、スクラップ、そしてラインが材料とそれを実行する人々にどのように適合するかについてです。
マルチカットブランキングラインとは何ですか?
マルチカット ブランキング ライン (マルチ ブランキング ラインとも呼ばれます) は、通常は別々に行われる 2 つの操作 (幅に合わせてスリットする操作と長さに合わせてカットする操作) を組み合わせたものです。マスター コイルはアンコイラーに取り付けられ、スリッティング ヘッドに通され、レベラーに通されて、シャーまたは同様のカットオフに供給されます。スリッティングヘッドはコイルを複数のストリップに分割するため、ラインは同じストロークでコイル幅全体にいくつかのブランクを生成できます。これが「マルチ」の部分であり、スループットの利点の多くはここから生まれます。
それは単に追加のナイフを使って長さに合わせてカットするラインではありません。ラインでは、すべてのストリップの張力、幅公差、バリ、スクラップ除去、スタック品質を一度に管理する必要があります。外側の端の狭いストリップは、中央の広いストリップとは異なる動作をします。優れたライン設計では、最初のピンチ ロールからスタッカーまでを考慮しており、制御システムはストリップ セット全体を 1 つの調整されたプロセスとして動かし続ける必要があります。
一般的なラインには、アンコイラー、ピーラーとホールドダウン、ピンチ ロール、スリッティング ヘッド、スクラップ ワインダーまたはチョッパー、レベラー、ループ ピット、サーボ フィード、シャー、ランナウト コンベア、およびスタッカーが含まれます。正確な配置は、素材、幅、厚さ、およびお客様が必要とする仕上げ品質によって異なります。
ラインの仕組み、ステップバイステップ
- コイルのローディングとアンコイル。 マスターコイルはロードされ、開かれ、ラインに供給されます。アンコイラーは、コイルの直径が変化しても、安定した張力を維持する必要があります。
- 幅にスリットが入っています。 ロータリーナイフでコイル幅全体を必要なストリップ幅に切断します。ナイフのクリアランスとオーバーラップは、材料の厚さとグレードに応じて設定されます。
- スクラップの取り扱い。 エッジトリムと拒否された細いスクラップは、ストリップの経路を妨げないように、巻き付けたり、切り刻んだり、運び去ったりします。
- レベリング。 ストリップは、切断前にコイルセット、クロスボウ、エッジウェーブを除去する精密レベラーを通過します。ここでの平坦度は、カット長さ、スタック品質、および下流の成形に影響します。
- ループしてフィードします。 ループまたはアキュムレータは、連続スリッティングプロセスをシャーの開始/停止動作から分離します。サーボ送りにより各長さを正確に測定します。
- 長さに合わせてカットします。 せん断または同様のカットオフにより、ブランクの長さが作成されます。カットは正方形で、バリが制御され、すべてのストリップにわたって再現可能である必要があります。
- スタッキング。 完成したブランクは、表面を保護し、カウントを正確に保ち、積み重ねたものを簡単に取り出せるような方法で搬送および積み重ねられます。
- 制御と切り替え。 レシピの設定、ナイフのセットアップ、送りの長さ、およびスタッカーの調整によって、ラインがあるジョブから次のジョブに移動する速度が決まります。
マルチブランキングと標準カット長さの比較
2 つのライン タイプは重複していますが、異なる生産上の問題を解決します。作業が一度に 1 幅であり、コイルあたりの出力よりも切り替え速度が重要な場合は、標準的な長さに合わせてカットされたラインがより簡単な答えとなることがよくあります。マルチカットラインは、同じコイルで複数の販売可能な幅が得られる場合、または追加のスリット設定を正当化できるほどブランクの量が多い場合に使用されます。
| 考察 | 標準的な長さのカット | マルチカットブランキングライン |
|---|---|---|
| 一次入力 | 1つのマスターコイル幅 | 1 つのマスター コイルを複数のストリップにスリット |
| サイクルごとの出力 | 1 ストリップ、1 カットの長さ | 幅全体にわたる複数のストリップと複数のブランク |
| 幅の変更 | 通常は新しいコイルまたはエッジトリム | スリットのセットアップとナイフの交換 |
| ツールの焦点 | レベラー、フィード、シャー | スリッターヘッド、レベラー、フィード、シャー、スタッカー |
| ベストフィット | シンプルな単一幅の実行と頻繁な変更 | 1つのコイルから大量のブランクと複数の幅を実現 |
| 乗り換え注意 | セットアップの複雑さを軽減 | より多くのセットアップ規律が得られますが、コイルあたりの出力はより高くなります |
通常、正しい選択はオーダーブックによって決まります。ほとんどのジョブが 1 幅で短納期の場合、従来のラインの方がプラントの柔軟性を高めることができます。同じ材料を複数の完成幅に分割したり、複数の下流セルに供給したりできる場合、マルチカット手法により取り扱いが軽減され、コイルの使用率が向上します。
マルチカットブランキングが効果を発揮する場所
マルチカット ブランキングは、完成したブランクが長方形の場合、または下流のプレス機またはレーザーで最終形状をトリムする場合に最も役立ちます。複雑な輪郭を作成することよりも、コイルを平らで正確な積み重ねられたブランクに高速で変換することが重要です。などの幅広い金属加工作業に適合します。 自動車およびオートバイの部品 、エレベーターおよび建築コンポーネント、電気キャビネット、農業機械、鋸刃、精密スタンピングなど。
これらのプラントの多くでは、ブランキング ラインがプレス、レーザー セル、または成形作業に供給するため、平坦性と一貫したスタック高さが生の速度と同じくらい重要です。やや長めでもフラットなブランクでも良く走れる可能性があります。ブランクが適切な長さであっても、エッジウェーブやクロスボウが付いていると、フィードミス、フィッティング不良、下流での余分な手戻りが発生する可能性があります。だからこそ、レベリングはスリッティングヘッドと同じくらい注目に値するのです。
行を指定するときに注意すること
ラインのサイズはパンフレットではなくコイルから始まります。速度を比較する前に、実際に実行する予定の材料範囲と、完成したブランクが満たさなければならない品質基準を定義します。作業に対して線が大きすぎると、小さすぎる場合と同じくらいイライラする可能性があります。
- コイルの幅、厚さ、降伏強度。 中間点だけでなく、全範囲を確認してください。材料が重い、または強度が高いと、ナイフの負荷、レベラーの力、せん断能力に影響します。
- カット数とストリップ幅。 スリッティング ヘッドが生産予定の最も狭いストリップを処理できること、およびスクラップの除去がトリム ボリュームに応じたサイズであることを確認します。
- レベリング機能。 レベラーはストリップの幅、厚さ、平坦度の基準に合わせて使用する必要があります。より多くのロールと正確な調整により、薄い材料や表面品質の高い作業に役立ちます。
- シアータイプとカット品質。 ストレート シアー、フライング シアー、またはその他のカットオフ方法がバリと直角度の要件に適合するかどうかを決定します。
- スタッキングと表面保護。 上面にマークを付けたり、不均一なスタックを生成したりする高速なラインは、実際には生産的ではありません。
- 切り替えとナイフのセットアップ。 幅の変更にどれくらい時間がかかるか、どのようなツールが必要か、設定をレシピとして保存できるかどうかを尋ねます。
- 制御と安全性。 糸通し、ナイフへのアクセス、ガード、およびオペレーターの視認性については、設置後ではなく、早い段階で考慮する必要があります。
現場で重要な品質チェック
マルチカットラインでは品質が連鎖します。スタッカーに 1 つの弱いリンクが表示されます。実際の検査ルーチンでは、通常、ストリップの幅、バリの高さ、平坦度、切断長さ、直角度、および表面状態が対象になります。セットアップ後の最初の数個のブランクを確認し、コイルが動作しなくなるにつれて、定義された間隔でサンプリングします。
- 幅の許容差。 中央のストリップだけでなく、コイル全体のいくつかのストリップを測定します。
- バリとエッジの品質。 スリットエッジとカットエッジの両方を見てください。切れ味の悪いナイフや不正なクリアランスがすぐに現れます。
- 平坦性。 レベリング後と切断後に再度コイルセット、クロスボウ、エッジウェーブ、センターバックルを確認してください。
- 長さと直角度をカットします。 一貫した長さは、カットが正方形でスタックが正しい場合にのみ役立ちます。
- 表面状態。 特に目に見える部品や塗装された部品には、巻き跡、傷、取り扱いによる損傷に注意してください。
- スタック品質。 カウント、位置合わせ、およびインターリーブは、次の操作でブランクがどのように動作するかに影響します。
レベリングおよびダウンストリーム操作との統合
レベリングは、マルチカットのブランキングラインでは重要ではありません。ストリップがコイルセットまたはエッジウェーブをシャーに運ぶ場合、ブランクがまだ下流で破損している間、切断長は適切である可能性があります。レベラーは、実際に購入する材料を処理するのに十分なロールサポートと調整を備え、ストリップ幅全体と、実行する予定の最も薄いものから最も厚いものまでの範囲に合わせてサイズを決定する必要があります。
従来のデコイラー、ストレートナー、フィーダーのレイアウトの場合、マルチストリップのスリッティングではなく、正確なフィードと長さに合わせた出力が必要なジョブの場合、当社の高精度 CTL ラインが有用なリファレンスとなります。
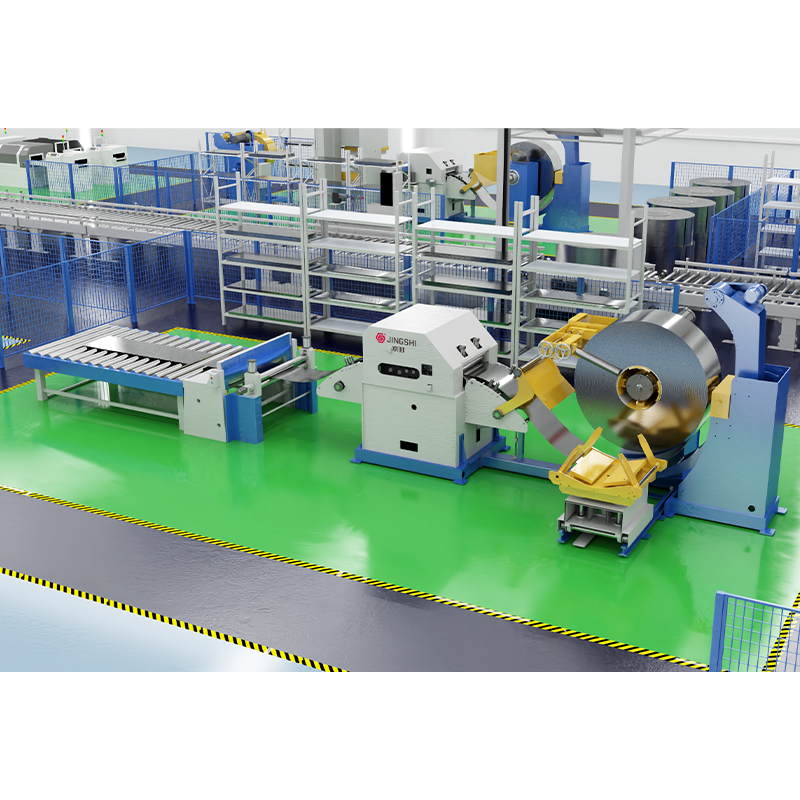 高精度アンコイラー ストレイテナー フィーダー カットツーレングスライン 正確な送りとせん断を必要とする従来のコイル送りレイアウトの場合、この統合ラインは巻き戻し、レベリング、サーボ送り、長さに合わせた出力を組み合わせます。 製品を見る→
機械的剪断機の代わりにブランキング ラインがレーザー セルに供給すると、プロセス ウィンドウが変化します。小さなばらつきを吸収するプレスツールがないため、エッジの品質、平坦度、シートの位置決めがさらに重要になります。まだせん断ベースのブランキングとレーザー切断を比較検討している場合は、このガイドを参照してください。 コイル給電レーザーブランキング プロセスとトレードオフについて説明します。
コイル供給レーザーブランキングの場合、当社のデココイル、レベリング、およびレーザーブランキングラインは、機械的剪断を使用せずにレベリングと切断をどのように統合できるかを示しています。
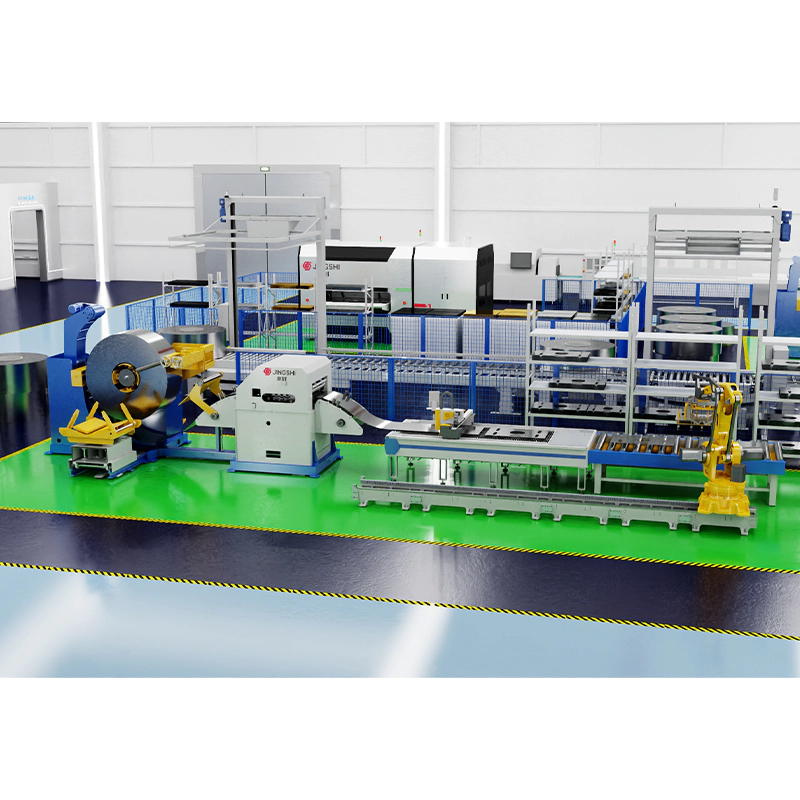 デコイル、レベリング、レーザーブランキングライン 機械的せん断を使用しないコイル供給レーザーブランキングの場合、このラインはデココイル、レベリング、サーボ送り、レーザー切断、自動スタッキングを統合し、柔軟なブランク生産を実現します。 製品を見る→
次のステップがスタンピングである場合、ラインは一貫したストリップ位置と送り長さをプレスに供給する必要があります。 3-in-1 サーボ供給システムを備えた高速デコイラー、ストレートナー、フィーダー パンチング ラインは、コイル ハンドリング、レベリング、プレス供給をコンパクトなレイアウトで接続する 1 つの方法です。
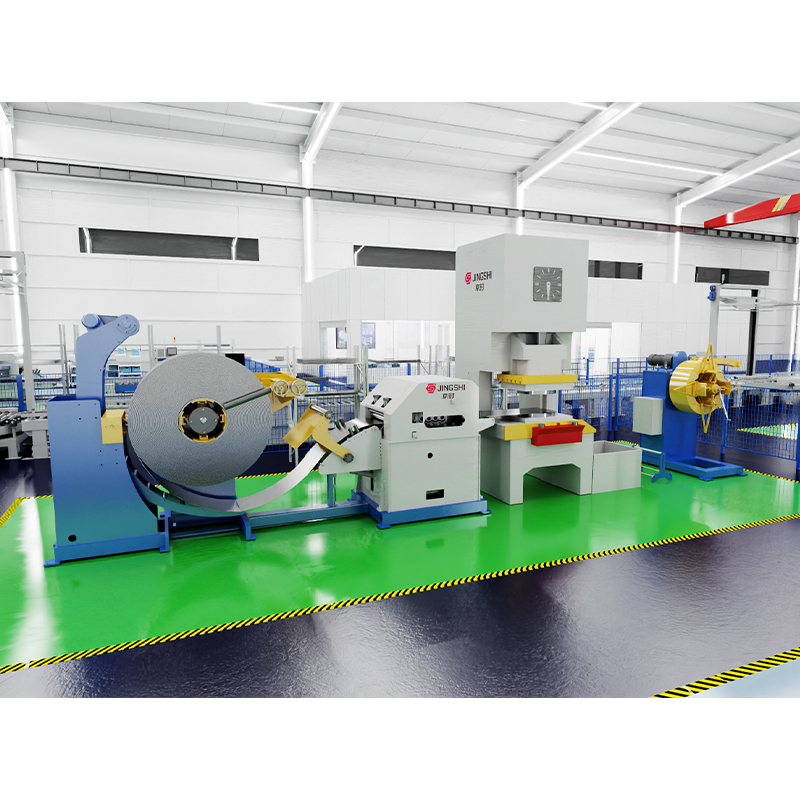 高速 3-in-1 アンコイラー ストレイテナー フィーダー パンチング ライン コンパクトなスタンピング レイアウトでコイル ハンドリング、レベリング、プレス送りを接続するための、この 3-in-1 サーボ ラインは、正確な送り長さでの連続パンチングをサポートします。 製品を見る→
レイアウトとサポートに関する実用的な言葉
マルチカット ブランキング ラインはシステムであり、機械のリストではありません。最良の結果は、コイル、スリット、レベリング、供給、切断、およびスタッキングの各ステージが 1 つのプロセスとして設計されており、オペレーターが糸通し、検査、ナイフの交換、およびスクラップの安全な除去を行うための余裕がある場合に得られます。そこでは、機器の仕様と同じくらい現場での経験が重要になります。
新しいラインを計画している場合、または古い長さ調整プロセスを置き換える場合は、材料範囲、ブランク サイズ、下流工程から始めます。次に、その現実を中心に線のサイズを決定します。適切に適合したマルチカット ブランキング ラインは、より少ないハンドリング ステップとより一貫した平坦度でコイルを完成したブランクに変えることができますが、それは幅の範囲、レベリングの品質、および切り替えルーチンが作業に適している場合に限られます。