ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
ジンシー
鋼材の取り扱いは、クレーンにプレートを乗せたり、フォークリフトでコイルを動かしたり、機械に送り込んだりするなど、単純な輸送の問題として扱われることがあります。製造現場で時間を過ごしたことがある人なら誰でもよく知っています。薄いシートの束は自重で曲がる可能性があり、重い板は重心を読み間違えると揺れる可能性があり、返済を急ぐとコイルが伸縮したり開いたりする可能性があります。ハンドリングの決定は、後で傷、反り、ねじれ、平坦度の一貫性のなさとして現れます。
鋼材の適切な取り扱いは、負荷、装置、そして次のプロセスステップという 3 つの要素を結び付けます。最大のリフターを購入するというよりも、その方法を素材、リーチ、表面、ラインのリズムに合わせることが重要です。
機器を選択する前にマテリアルフローをマッピングする
クレーンやバキュームリフターを比較する前に、プレートやコイルが建物内を通過するルートを歩いてみてください。どこに届きますか?どのように保管されていますか?次の動きの前に、それはカットされますか、水平にされますか、パンチされますか、または形成されますか?移動のたびに損傷の可能性が増し、オペレータが荷物に手を伸ばしたり、持ち上げたり、回転させたり、位置決めしたりする必要がある箇所が増えます。
単純なマテリアル フロー マップから、最も困難な処理ステップが最も重いステップではないことがよくわかります。それは、吸引リフト中に曲がる薄いシート、滑る油を含んだブランクのスタック、またはデコイラーマンドレル上に正確に配置する必要があるコイルである可能性があります。以下の表は、取り扱い方法を材料の形状に適合させるための実際的な出発点です。
| 素材形態 | 典型的な取り扱いリスク | 何を確認するか |
|---|---|---|
| 薄いシート | 曲がり、表面傷、吸気ロス | パッド被覆率、シート剛性、エッジサポート |
| 厚板 | 落下荷物、ピンチポイント、クレーンの過負荷 | 重量、重心、昇降ポイント、定格容量 |
| コイル | エッジの損傷、コイルの開口、危険なペイオフ | コイル ID and OD, weight, mandrel capacity, floor space |
| カットブランク | スタックの不安定性、オイル、鋭利なエッジ | スタック高さ、グリップ方法、個人用保護具 |
ポイントは、引越しのたびに書類を作成することではないということです。汎用フォークリフトや天井クレーンが受け入れられる場所と、専用のリフター、マニピュレーター、またはレベリングステップを使用すると作業がより安全で再現性が高くなる場所を特定するためです。
安全な持ち上げはリフターではなく荷物から始まります
すべての吊り上げアタッチメントには制限があり、その制限は荷物の形状や状態によって変化します。清潔で平らな冷間圧延シートではうまく機能するバキュームリフターは、油が付着した、錆びた、または多孔質のプレートではうまく機能しない場合があります。対称のブランクでは安定したスリング配置でも、中心を外れた溶接では安全ではない可能性があります。最初の疑問は常に次のとおりです。具体的に何が引き上げられているのか、そしてそのバランスはどのように保たれているのか?
重量、バランス、アタッチメント
積載質量は図面から推測するのではなく、必ずご確認ください。特に非対称のプレートやバンドルの場合は、重心を確認してください。定格リフティングポイント、必要に応じてスプレッダービーム、および表面に適したアタッチメントを使用してください。クレーンの荷重表は提案ではありません。それは、制御された揚力と落下する荷重との境界です。コイルの場合、マンドレルまたは吊り上げ方法は、エッジを潰したりラップが緩んだりすることなくコイルをサポートする必要があります。
グリップを表面に合わせる
バキュームリフターは、上面を透明な状態に保ち、手作業の負担を軽減するため、シート、プレート、ガラスにとって価値があります。ただし、吸盤には十分な接触面積、きれいなシール面、停電時の真空予備または安全保持が必要です。オペレーターは毎回リフトの前にグリップをテストし、荷物が滑り始めた場合の対処法を知っておく必要があります。真空が不適切な場合は、機械式クランプ、吊り上げビーム、または綿密に計画されたクレーンリフトの方が良い選択となる場合があります。
 繰り返しハンドリング用の移動式サクションカップ真空リフティングマシン 360°回転ブームとモジュラー吸引ヘッドを備えた車輪付き真空リフターは、カートン、袋、ドラム缶、板金、ガラスの一人での搬送をサポートします。 製品を見る→
機械や組立ステーションでの繰り返しの取り扱いでは、移動式バキューム リフターやジブ クレーンを使用すると、手を伸ばしたり、ねじったり、手作業で運ぶ手間を軽減できます。機器はオペレータの自然な動きに従うべきであり、オペレータに機器の周囲での作業を強いるべきではありません。
平坦度管理は取り扱い計画に含まれます
スチールはコイルやラックから離れても変化が止まりません。圧延、冷却、および前処理による内部応力は、部品が切断、打ち抜き、またはレーザー切断されるときに解放される可能性があります。パレット上では平らに見えるシートが切断後に反り、プレス機で不均一なギャップが生じたり、取り付けが不十分になったり、余分な再加工が発生したりすることがあります。そのため、レベリングは品質の問題であると同時に、処理の問題でもあります。
精密レベラーは、制御されたローラーを通じて材料を曲げることにより、反り、ねじれ、エッジの波を軽減します。これにより、下流への供給がより予測可能になり、オペレーターが部品の矯正や拒否に費やす時間が短縮されます。選択は、材料グレード、厚さの範囲、幅、降伏強度、必要な平坦度、プロセスがサポートできるライン速度に基づいて行う必要があります。平面度公差が定義されていない場合は、機械を比較する前に定義してください。そうでなければ、すべての引用は異なる仮定に基づいています。
共有参照が必要なチーム向けのこのガイドは、 板金の平面度公差 は、生産、品質、機器のサプライヤー間の会話の出発点として役立ちます。
 金属板用4列油圧式精密レベリングマシン ±0.01 ~ 0.05 mm の精度で 0.8 ~ 5.0 mm のシート、23 本のローラー、および HMI レシピを処理します。ラインの負荷、供給、下流の流れとの適合性を評価します。 製品を見る→
私たちの経験では、シートのロード方法、送り方、測定方法、次のステーションへの移動方法など、フロー全体の一部としてレベラーを指定した場合に最も安定した結果が得られます。単独のテストでは優れたパフォーマンスを発揮しても、ラインのリズムに適合しないマシンは、すぐにボトルネックになります。
コイルハンドリング:アンコイラーからファーストカットまでを考える
コイルはただ重い荷物ではありません。エネルギーを蓄積するため、そのエネルギーはロード、スレッド化、およびペイオフ中に制御する必要があります。アンコイラー、ストレートナー、フィーダー、ループ、およびカッティングまたはパンチング ステーションがシステムを形成します。 1 つの要素のサイズが小さかったり、同期が不十分だったりすると、ラインが表面に跡を付けたり、位置合わせが失われたり、たるみが生じてオペレーターを危険にさらす可能性があります。
ヘッドラインの速度よりもラインの同期が重要
プレスやレーザーよりも高速で動作するコイル ラインでは、供給の停止と開始が発生し、部品の品質が不安定になる可能性があります。ラインが遅すぎると、操作の間に不必要な手動操作が必要になる可能性があります。実際の目標は、下流プロセスが許容できるペースでのスムーズで連続的な流れです。つまり、コイルの重量と外径、マンドレルの容量、矯正ロールの直径、送り精度、ループ制御、メンテナンスにアクセスするために必要なスペースを確認する必要があります。
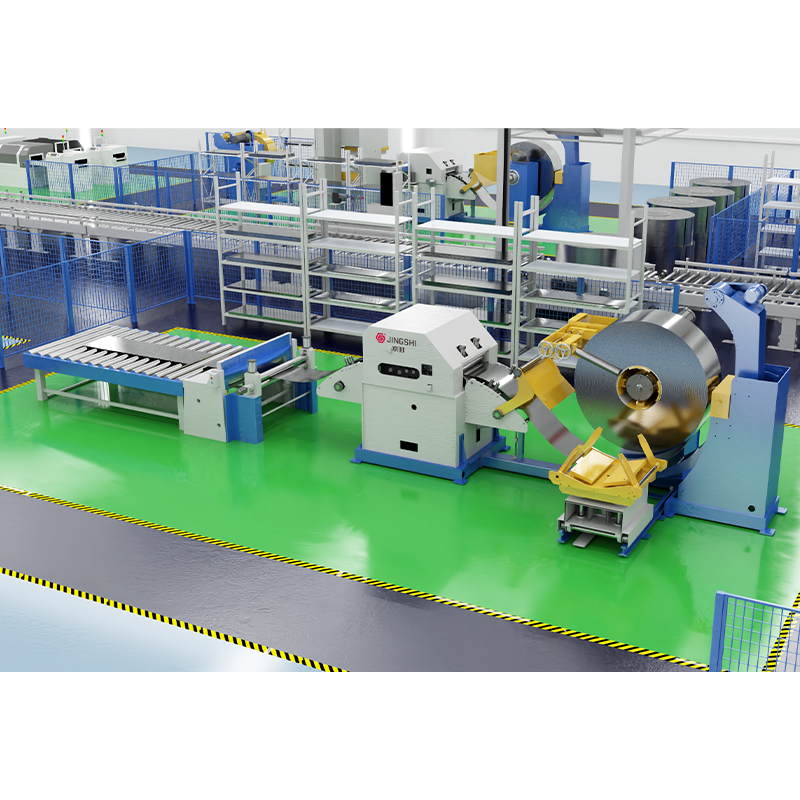 高精度アンコイラーストレートナーフィーダーと長さカットライン アルミニウムおよびステンレスコイルの巻き戻し、レベリング、サーボ送り、せん断を統合します。コイル重量、送り精度、ループ制御、プレスラインのリズムをチェックします。 製品を見る→
自動車および精密プレス加工の場合、コイルの取り扱いでは多くの場合、厳しい公差と高い再現性をサポートする必要があります。アプリケーションの要求は一般的な製造工場とは大きく異なる場合があるため、 自動車およびオートバイの部品用途 ラインレイアウトが修正される前に、要件を早期に決定します。
ライン周りの吊り上げ装置
すべての鋼材取り扱い作業を単一の吊り上げ装置でカバーできるわけではありません。天井クレーンは、長時間の移動や重い荷物の場合に効率的です。ジブクレーンは作業セル内を迅速にカバーします。フォールディングアームクレーンは、標準のジブでは困難な場所にも到達できます。電動アシスト マニピュレータを使用すると、オペレータは全体重をかけずに部品の位置決めを行うことができます。真空リフターは、カップの配置が荷重に一致する場合に、シート、プレート、その他の非多孔質表面を処理します。
到達範囲、床面積、頻度で選ぶ
- 恒久的な天井クレーンの経路を占有せずに、作業エリアを局所的にカバーする必要がある場合は、自立型ジブまたは折りたたみアーム クレーンを使用します。
- 床面積が狭く、到達範囲が建物の構造によってサポートできる場合は、壁に取り付けられたジブを使用します。
- オペレータが部品を手でガイドする必要がある反復的な位置決め、回転、または組み立て作業には、マニピュレータを使用します。
- 表面が適切で、シートの上部を透明な状態に保ち、マーキングを避けることが優先される場合は、バキュームリフターを使用してください。
レイアウトも選択の一部です。通路を塞いだり、オペレーターが後ろ向きに歩かされたり、保管ラックに到達できないリフターは、生産上の圧力によりバイパスされます。ピックアップゾーンとセットダウンゾーンをマークし、移動経路を空けて、自然な立った位置からコントロールハンドルにアクセスできることを確認してください。
人と物を守る毎日の習慣
設備だけでは鋼材の取り扱いを安全にすることはできません。機器周辺のルーチンも同様です。シフト前の短いチェックと明確なリフト計画により、怪我や材料の損傷につながる問題の多くを防ぐことができます。
- 最初のリフトの前に、スリング、フック、チェーン、吸盤、ホース、およびコントロールペンダントを検査してください。
- 特にプレートやコイルを切断したり、再度束ねた場合は積載重量とバランスを確認してください。
- 負荷を移動する前に真空グリップをテストし、真空ゲージが安定して保持されていることを確認してください。
- 手、足、ゆるい衣服を挟み込み箇所や移動経路に近づけないでください。
- 保管されている材料がずれたり落ちたりしないように、エッジを保護し、適切に積み重ねてください。
- 異常な異音、ドリフト、緩み、または表面の損傷を回避するのではなく、停止して報告してください。
トレーニングには、持ち上げる方法だけでなく、持ち上げてはいけないものも含める必要があります。オペレータには、負荷が不安定に見える場合、またはアタッチメントが適切でない場合に、ジョブを一時停止する権限が必要です。その文化は、どんな単一の機器よりも価値があります。
鋼材取り扱いパートナーの選択
最良のサプライヤーとの会話は、カタログ ページではなく、材料とプロセスから始まります。厚さの範囲、コイルのサイズ、部品のサイズ、平面度の要件、ライン速度、利用可能な床面積を提示します。吊り上げ方法がレベリングまたはコイルラインとどのように統合されるか、オペレーターがどのように訓練されるか、試運転後にどのようなスペアパーツやサービスサポートが利用できるかについて尋ねてください。
実際的なパートナーは、鋼材が通るルートを確認するよう求め、より単純な方法で十分な可能性がある場所を指摘します。それが私たちが好むアプローチです。つまり、リフティングアタッチメント、レベラー、または調整されたコイルラインなど、実際に問題が発生する時点で取り扱いの問題を解決します。荷物、機械、人を総合的に考慮すると、鋼材の取り扱いは単なる移動以上のものとなります。それは、制御され、再現可能な生産の一部になります。